芯护™ 密胺泡沫 CNC 异形件与热压成型件
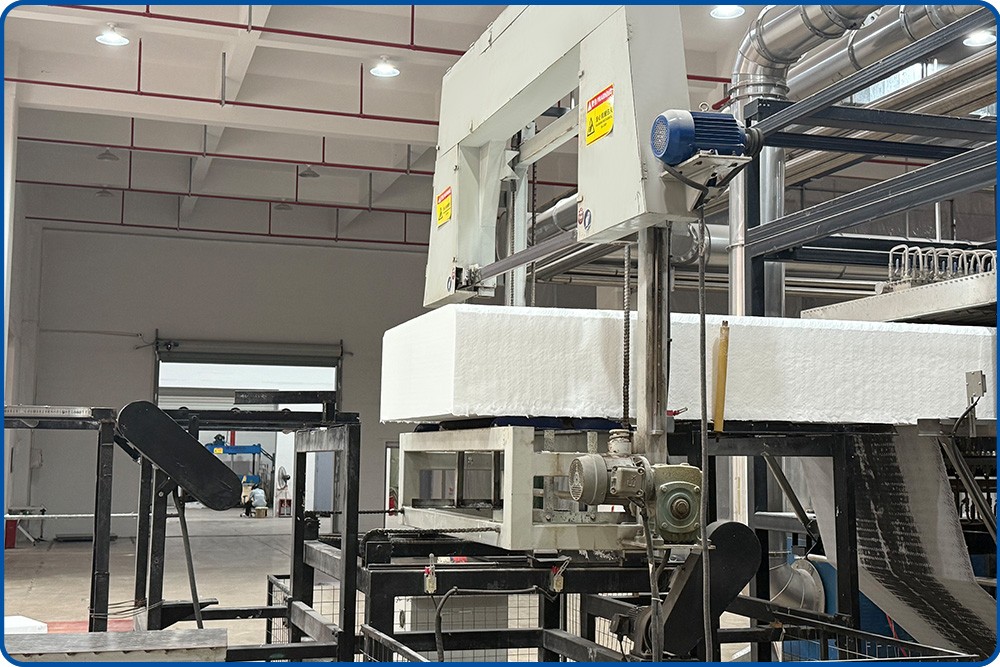
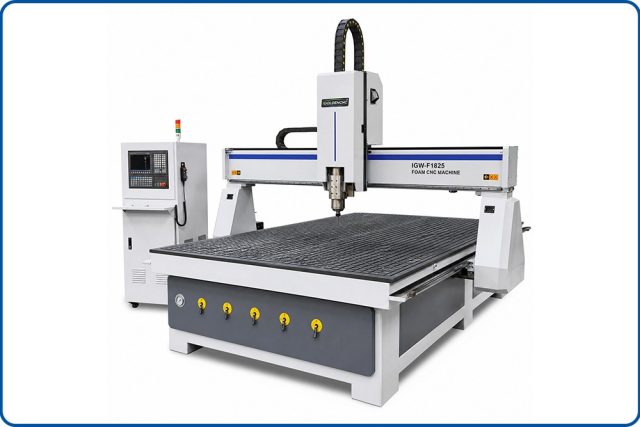
芯护™ 密胺泡沫 CNC 异形件与热压成型件,面向平面异形与三维结构两类需求:平面图形交给双轴 CNC 振动刀与高速环切,三维结构由多轴 CNC 震动雕刻或大吨位热压定型完成。基材由我方自有产线发泡,密度、疏水与泡孔状态可在配方阶段一并调整,再进入加工,避免“材料不匹配图纸”的反复试制。
能做哪些形状
| 工艺 | 能做什么 | 精度 / 说明 |
|---|---|---|
| 双轴 CNC 振动刀 | 平面复杂异形件按图裁切 | 尺寸公差 ±0.1 mm、切口平滑 |
| CNC 高速环切 | 平面横切、竖切与异形分切 | 尺寸公差 ±0.1 mm,批量一致性好 |
| 多轴 CNC 震动雕刻 | 立体形状分切与雕刻、三维结构整体成型 | 复杂三维结构可一次完成 |
| 大吨位冲切 | 标准平面造型的大批量生产 | 冲切力度均匀、形态统一 |
| 大吨位热压定型 | 调整压缩倍率与立体形状 | 压力温度精准控制,可提高密度与表面致密度 |
厚度与公差
| 项 | 范围 |
|---|---|
| 开片厚度 | 0.5 ~ 400 mm |
| 平切厚度公差 | ±0.1 mm |
| 立切尺寸公差 | ±0.1 mm |
| 卷材厚度公差 | ±0.1 mm |
| 超出范围的尺寸 / 结构 | 按图纸评估后确认 |
和只做加工的厂相比,差别在哪
密胺泡沫的加工表现与材料本身强相关:密度、泡孔均匀度、疏水改性与表面状态,都会影响切割毛边、热压成型后的回弹与复合后的粘结强度。如果材料是外购的,加工端只能在既有基材上试,出问题常常分不清是材料还是工艺;由同一家从发泡端做到成品端,可以在配方阶段就按结构要求调整基材,减少反复打样。
- 材料自产:密度 5~40 kg/m³ 连续可调,牌号 FT5 / FT8 / FT16 / FT20Y / FT40Y;
- 同一批次可对应追溯:材料批次与加工批次一起记录;
- 一次对接完成切割、复合、背胶、热压与包装,不需要在多家之间转运。
异形件报价依赖图纸信息完整度:缺尺寸公差、缺复合层要求、缺用量时,排样结果会差很多。建议直接提供 2D/3D 图纸或实物样品。
常见问题
Q:起订量怎么看?
按结构复杂度与排样效率确定,批量越大单位加工成本越低。标准形状可用冲切,复杂异形件用振动刀,两者的经济批量不一样。
Q:能加工多小的孔径 / 多窄的缝?
与材料厚度直接相关:太厚太软的结构在细缝处容易变形。建议提供图纸做一次可行性评估,再确认最小尺寸。
Q:热压后密度会变吗?
会。热压可以提升局部压缩倍率与表面致密度,具体按产品要求设定压力与温度,样品确认后再定参数。
Q:能不能来料加工?
常规按我方基材下单。如来料加工,需先确认来料的密度、厚度与泡孔状态是否适配现有工序,避免加工报废。


最后更新:2026-10-16
获取完整资料
规格书文件、第三方检测报告与实物样品均可按牌号提供。扫码直接找我们,或填写页面顶部的免费咨询表单。
添加专属客服
微信扫码,一对一获取完整 TDS、检测报告与样品
公众号二维码待替换
关注公众号
获取产品资料更新与技术文章
注明所需牌号与用途,我们按牌号回发对应资料与报告;写明工况(温度、安装方式、是否复合)可省掉一轮来回。